La posventa de las carretillas elevadoras avanza desde la reparación de averías hacia la prevención de paradas. La digitalización puede ayudar a anticipar fallos, pero el sector también necesita técnicos especializados, repuestos y una coordinación capaz de responder con rapidez.
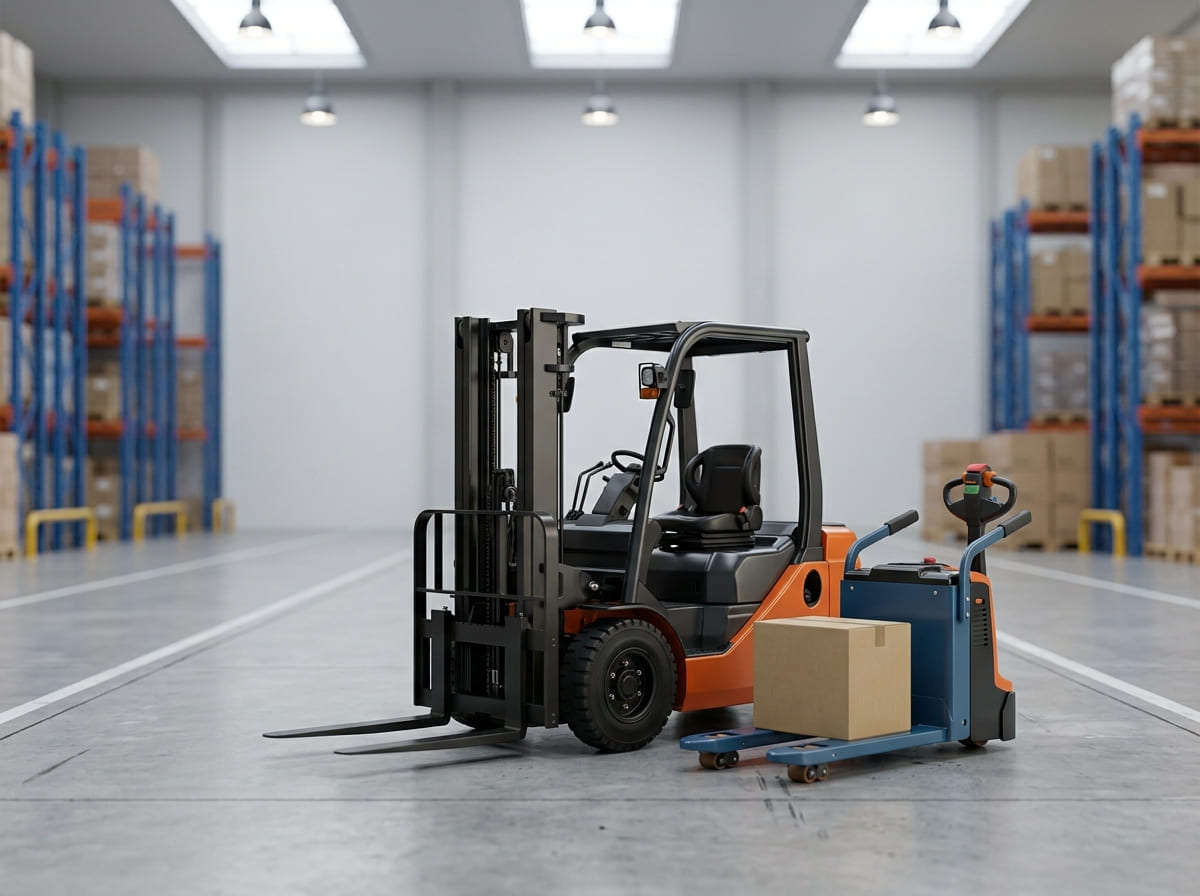
La continuidad operativa se ha convertido en una prioridad para los almacenes y centros de distribución. En esas instalaciones, una carretilla fuera de servicio puede alterar la preparación de pedidos, la reposición y los movimientos internos. Por eso, el reto del servicio técnico ya no consiste únicamente en reparar el equipo cuando se avería: cada vez pesa más evitar que la incidencia llegue a interrumpir el trabajo.
Ese cambio de enfoque estuvo sobre la mesa en la XVI Cumbre del Sector de Carretillas, celebrada el 7 de octubre en Barcelona. Representantes de Linde, Logisnext, STILL, Toyota Material Handling España y GAM analizaron la evolución de la posventa y la necesidad de integrar el mantenimiento en la gestión de la disponibilidad de las flotas.
Del mantenimiento correctivo a la disponibilidad
El modelo tradicional actúa después del fallo: se detecta la avería, se solicita asistencia y el equipo vuelve al servicio una vez reparado. La digitalización abre la puerta a intervenir antes, a partir de datos sobre el estado y el uso de la máquina. El objetivo es reconocer señales de desgaste o funcionamiento anómalo y planificar una revisión antes de que se produzca una parada imprevista.
La transición no elimina las reparaciones urgentes ni convierte cualquier incidencia en previsible. Su utilidad depende de que los datos sean fiables, se interpreten correctamente y conduzcan a una intervención a tiempo. También exige adaptar los calendarios al trabajo real de cada carretilla: intensidad de uso, turnos, entorno y tipo de operación.
La guía técnica del Instituto Nacional de Seguridad y Salud en el Trabajo contempla el mantenimiento preventivo sistemático, predictivo y de oportunidad, y señala que debe atender a las instrucciones del fabricante y a las condiciones de utilización. En la práctica, esto refuerza una idea: monitorizar equipos aporta valor cuando se conecta con procedimientos claros, personal cualificado y registros de mantenimiento.
Datos, técnicos y repuestos: una misma cadena
La tecnología puede facilitar el diagnóstico y ayudar a priorizar qué equipo requiere atención, pero no sustituye al técnico. La especialización de las flotas, los sistemas electrónicos y la conectividad elevan las capacidades que necesita el personal de posventa. El sector afronta así una doble tarea: incorporar herramientas de diagnóstico y atraer o formar profesionales capaces de utilizarlas.
La rapidez de respuesta también depende de la disponibilidad de recambios y de la coordinación entre cliente, fabricante, distribuidor y servicio técnico. Una alerta temprana pierde parte de su ventaja si no hay piezas, capacidad de intervención o información suficiente para preparar la reparación. De ahí que el servicio se mida cada vez más por el tiempo que el equipo permanece operativo, además de por la calidad de la reparación.
Para las empresas usuarias, este enfoque puede favorecer una planificación más estable de la manutención y reducir la exposición a paradas inesperadas. No significa que todas las flotas necesiten el mismo nivel de monitorización: la decisión dependerá del coste de una interrupción, de la criticidad de cada máquina y de la capacidad interna para gestionar los datos y las intervenciones.
La posventa gana peso en la decisión de compra
El debate refleja una transformación más amplia del mercado de manutención. La relación con el cliente no termina con la entrega de la carretilla; incluye mantenimiento, asistencia y soluciones para mantener el flujo de trabajo. Para fabricantes y distribuidores, ofrecer una posventa eficaz puede ser un factor de diferenciación y fidelización.
La evolución, sin embargo, requiere equilibrar tecnología y operación. Anticipar fallos solo resulta útil si la alerta se traduce en una decisión y una actuación concretas. En un almacén, el valor final no está en acumular datos sobre la flota, sino en mantener los equipos disponibles y preservar la seguridad de quienes los utilizan.